


Mitsubishi PLC (programowalny sterownik logiczny), jako podstawowe urządzenie w dziedzinie automatyki przemysłowej, opiera się na lampkach kontrolnych na panelu, dzięki którym operatorzy mogą ocenić stan pracy sprzętu. Biorąc za przykład serię FX, cztery główne kontrolki to POWER, RUN, BATT i ERROR, przy czym zmiana stanu każdej kontrolki odpowiada różnym warunkom pracy sprzętu. Poniżej przedstawiono szczegółową analizę funkcji, typowych problemów i środków zaradczych tych kontrolek, pomagając użytkownikom szybko zlokalizować i rozwiązać nieprawidłowe sytuacje podczas pracy sterownika PLC.
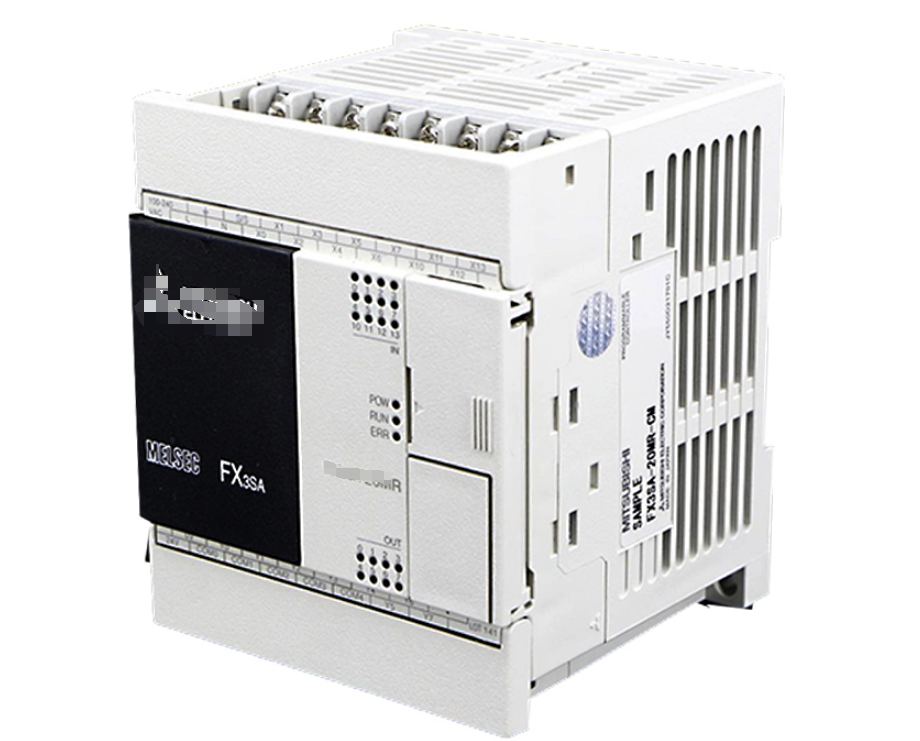
I. ZASILANIE (wskaźnik zasilania)
uchwała stanowa:
● Zawsze włączony (zielony):wskazuje, że sterownik PLC został podłączony do zewnętrznego źródła zasilania, a wewnętrzny moduł zasilania działa prawidłowo.
● Gaszenie:Może to być spowodowane zewnętrzną przerwą w zasilaniu, słabym stykiem przewodu zasilającego lub uszkodzeniem wewnętrznego modułu zasilania.
Typowe problemy i rozwiązania:
1. Lampka kontrolna nie świeci się:
Sprawdź, czy napięcie wejściowe mieści się w zakresie znamionowym (np. 100–240 V prądu przemiennego lub 24 V prądu stałego).
Upewnij się, że okablowanie zacisków zasilania jest zabezpieczone i nie ma zwarć ani przerw w obwodach.
Jeśli po wykluczeniu problemów zewnętrznych nadal się nie świeci, rozważ wymianę modułu zasilania.
2. Migające lub nietypowe oświetlenie:
Może to być spowodowane wahaniami mocy lub nadmiernym obciążeniem. Zaleca się użycie regulatora napięcia lub sprawdzenie obciążenia obwodu zaplecza.
Odniesienie do przypadku: Kontrolka zasilania sterownika PLC w pewnej fabryce często miga i ostatecznie stwierdzono, że napięcie w warsztacie było niestabilne. Po zainstalowaniu UPS problem został rozwiązany.
II.RUN (kontrolka pracy)
uchwała stanowa:
● Zawsze włączony (zielony):PLC działa normalnie, a program jest wykonywany w pętli.
● Zgaś:może znajdować się w trybie zatrzymania (STOP), wystąpić błąd programu lub awaria sprzętu.
Błyskowy:Często spotykane podczas debugowania programu lub przerw w komunikacji.
Typowe problemy i rozwiązania:
1. Nie można przejść do trybu RUN:
Sprawdź, czy przełącznik trybu jest ustawiony w pozycji „RUN” (niektóre modele wymagają ustawień oprogramowania).
Upewnij się, że w programie nie występują błędy krytyczne (takie jak konflikty logiczne lub nieprzetworzone instrukcje wyjątków).
2. Nagle wyłącza się w czasie działania:
Może to być spowodowane przekroczeniem limitu czasu timera watchdoga (pętla martwa programu) lub przegrzaniem sprzętu, wymagającym ponownego uruchomienia i sprawdzenia logiki programu.
Wskazówka techniczna: Monitorując stan sterownika PLC za pomocą oprogramowania GX Works2, można szybko zlokalizować kody błędów programu.
III. BATT (lampka kontrolna akumulatora)
uchwała stanowa:
● Zgaś:Napięcie wbudowanej-baterii litowej jest normalne (zwykle 3,6 V) i może podtrzymać pamięć RAM.
● Zawsze włączone lub migające (na czerwono):Bateria jest słaba i należy ją wymienić w odpowiednim czasie, w przeciwnym razie może to spowodować utratę programu.
Sugestia dotycząca konserwacji:
1. Regularna kontrola:Zaleca się wymianę baterii (model FX-32BL) co 2-3 lata.
2. Kroki wymiany:Działaj po włączeniu zasilania, aby uniknąć utraty danych.
Po wyjęciu starej baterii zakończ instalację nowej baterii w ciągu 5 minut.
Uwaga:Niektóre nowe sterowniki PLC wykorzystują pamięć flash do zapisywania programów bez konieczności stosowania baterii, lecz funkcja zegara w dalszym ciągu wymaga obsługi baterii.
IV. BŁĄD (kontrolka błędu)
uchwała stanowa:
● Zawsze włączony (czerwony):wskazuje awarię sprzętu lub poważny błąd programu (taki jak nieprawidłowy moduł we/wy).
Miga: Drobny błąd (taki jak przekroczenie limitu czasu komunikacji lub nieprawidłowe ustawienia parametrów).
● Zgaś:Brak statusu błędu.
Proces rozwiązywania problemów:
1. Kontrola sprzętu:
Upewnij się, że wszystkie moduły są bezpiecznie zainstalowane, bez luzów i słabego kontaktu.
Sprawdź, czy okablowanie zacisków we/wy jest prawidłowe, aby uniknąć zwarć lub odwrotnych połączeń.
2. Diagnoza oprogramowania:
Odczytaj kody błędów za pomocą oprogramowania do programowania (np. „E001” wskazujący nieprawidłowość procesora).
Zapoznaj się z tabelą kodów błędów w instrukcji i odpowiednio napraw program lub wymień sprzęt.
Typowy przypadek: Kontrolka ERROR na określonym urządzeniu świeci się stale i zdiagnozowano, że moduł wyjściowy został przeciążony i spalony. Po wymianie wszystko wróciło do normy.
V. Kompleksowy przewodnik dotyczący postępowania z usterkami
Jeżeli wiele kontrolek działa nieprawidłowo, wymagana jest systematyczna analiza:
1. Wyłącz jednocześnie POWER+RUN:Nadaj priorytet rozwiązywaniu problemów z zasilaniem.
2. Miga na przemian RUN+ERROR:Może to być błąd logiczny programu lub przerwa w komunikacji.
3. BATT+ERROR czerwone światło:Bateria jest wyczerpana, co powoduje niepowodzenie weryfikacji danych. Należy wymienić baterię i ponownie pobrać program.
Zalecenia dotyczące konserwacji zapobiegawczej:
Regularnie twórz kopie zapasowe programów na komputerach lub w chmurze.
Utrzymuj suche i wentylowane środowisko pracy sterownika PLC, unikając wpływu wysokiej temperatury lub pyłu.
Wniosek
Lampki kontrolne sterownika PLC Mitsubishi są „barometrem” stanu sprzętu. Zrozumienie ich znaczenia i możliwość szybkiego reagowania na nieprawidłowości może znacznie poprawić wydajność produkcji i zmniejszyć ryzyko przestojów. Zaleca się, aby użytkownicy ustalili kompleksowy proces konserwacji w oparciu o tabelę kodów błędów zawartą w instrukcji i rzeczywiste doświadczenie operacyjne. W przypadku skomplikowanych usterek można skontaktować się z oficjalnym wsparciem technicznym Mitsubishi lub autoryzowanymi dostawcami usług w celu-dokładnej diagnozy.